Monat 1 – Normen-Matrix, Zielkosten und differenzierendes Feature-Set
Vor jeder Lieferanten-Ansprache wurde die vollständige regulatorische und technische Anforderungslage fixiert. Für ein Beistellbett mit Atem-Sensor sind die entscheidenden Normen: EN 1130-1/-2 (Sicherheit und Prüfverfahren für Beistell- und Wiegenbetten), EN 71-1 (mechanische und physikalische Eigenschaften), EN 71-2 (Entflammbarkeit), EN 71-3 (Migration bestimmter Elemente), DIN EN 16890 (Kinderbettmatratzen), OEKO-TEX Standard 100 Class I für alle Textilien mit direktem Hautkontakt und RED 2014/53/EU für den Funk-Sensor.
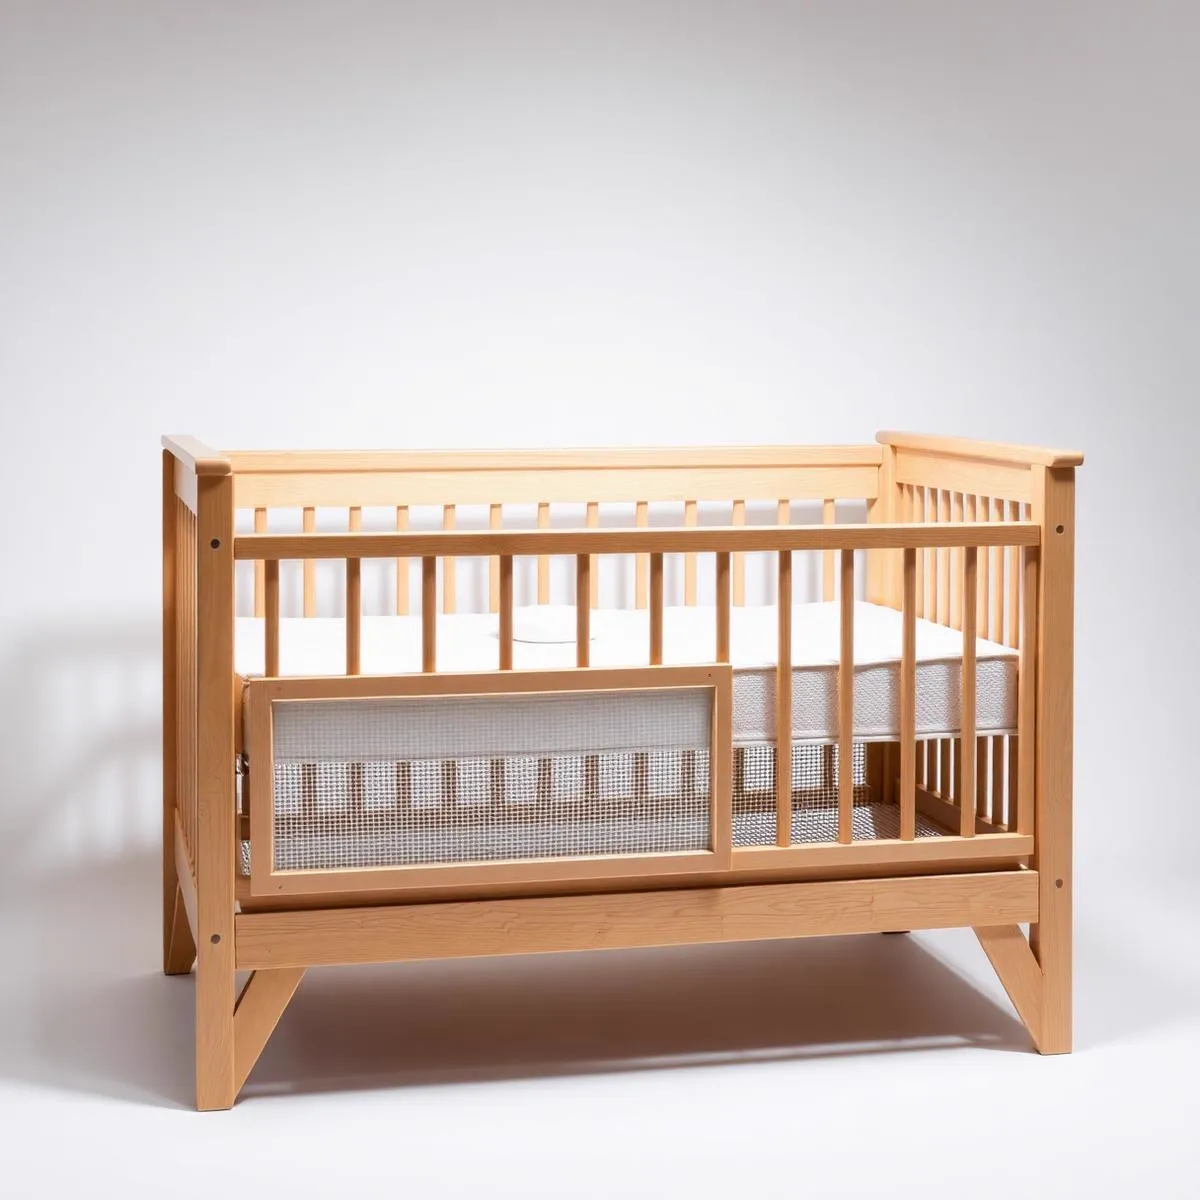
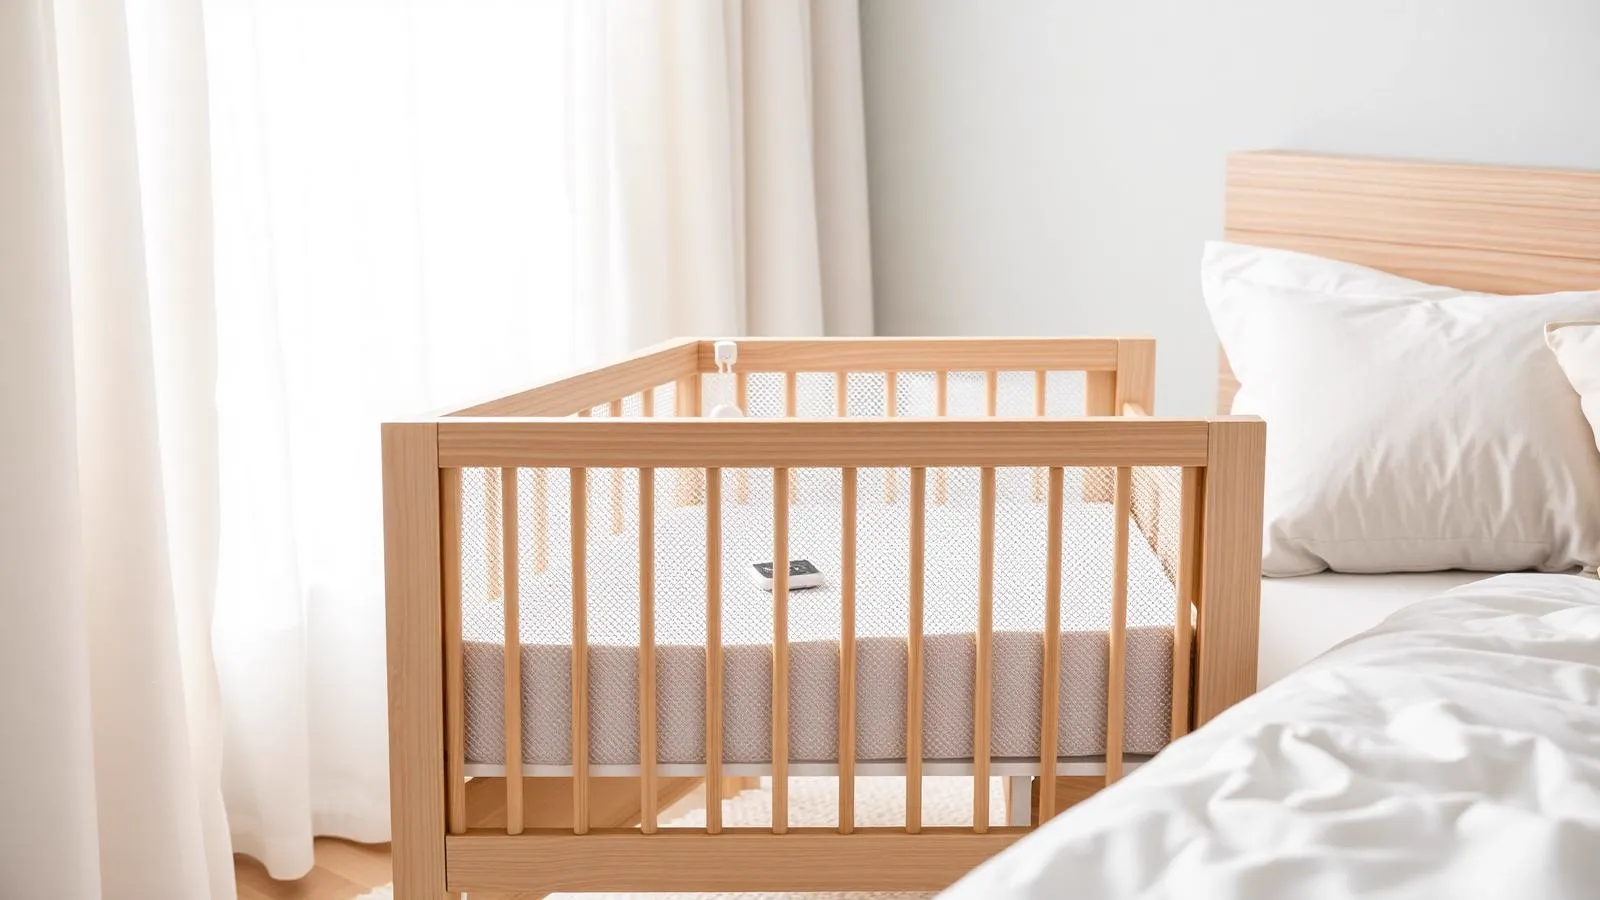
Parallel wurde das Zielkosten-Modell gebaut: Ziel-Marge ≥ 45 %, Ziel-VK 229 EUR, daraus abgeleiteter Landed-Cost-Korridor 96 – 108 EUR pro Einheit inkl. Verpackung, Seefracht, EU-Zoll und Prüfstellen-Umlage. Das differenzierende Feature-Set: werkzeugfreier Aufbau in unter 5 Minuten, 7-fach höhenverstellbar, atmungsaktive Mesh-Seiten, integrierter Atem-Sensor mit App-Anbindung, 20° Kipp-Stabilität nach EN 1130. Mehr zur systematischen Anforderungsdefinition: Qualitätskontrolle in China.
Monat 2 bis 3 – Longlist, Audits und Vertikalintegrations-Vorteil
Das Shanghai-Team identifizierte 42 potenzielle Hersteller in Guangdong (Foshan/Shenzhen) und Zhejiang (Ningbo). Nach einer schriftlichen Vor-Prüfung (Zertifikatslage, Referenzkunden, Produktionskapazität) blieben 17 übrig. 11 Fabriken wurden physisch vor Ort auditiert.
Sechs Fabriken fielen im Audit durch — überwiegend wegen Fremdvergabe der Näherei ohne durchgehende OEKO-TEX-Kette, fehlender eigener Kipp- und Fallprüfstände oder unzureichender Dokumentation der Holzherkunft (FSC nicht nachweisbar). Zwei Fabriken kamen in die finale Runde. Die Entscheidung fiel auf einen Hersteller in Foshan mit eigener Näherei — die Vertikalintegration senkt die Textildefekt-Rate erfahrungsgemäß um ~60 %, weil Naht-QC in Echtzeit erfolgt statt im nachträglichen Wareneingang. Warum die Auswahl der Fertigungstiefe entscheidend ist: Sourcing in China.
Monat 4 bis 6 – Prototypen, Werkzeugbau und Sensor-Integration
Prototyp 1 zeigte zwei kritische Schwachstellen: Die Bodenplatte flexte bei Belastungen über 9 kg leicht (Kippwinkel nur 17,4° statt geforderter 20°) und die Mesh-Seiten hatten Nahtabstände von 4,1 mm — die EN 1130 fordert < 5 mm, aber sicherheitskritisch bei Fingereinklemmung ist ≤ 3 mm. Beide Punkte wurden mit einem verstärkten Buchenholz-Bodenrahmen (Wandstärke von 14 auf 18 mm) und einem engmaschigeren Mesh (2,4 mm) gelöst.
Prototyp 2 erreichte 21,2° Kippwinkel — 6 % über der Norm-Anforderung. Der Atem-Sensor wurde in dieser Phase in einer separaten Aufnahme am Bettboden integriert: Bluetooth 5.2, CR2450-Batterie, Alarm bei > 20 Sekunden ohne Bewegung. Wichtig für die Regulatorik: Der Sensor ist kein Medizinprodukt, sondern ein Consumer-Wellness-Gerät (Warnfunktion, nicht diagnostisch) — dies wurde in Gebrauchsanweisung und Karton-Bedruckung explizit ausgewiesen, um irreführende Health-Claims auszuschließen.
Die Werkzeug-Investition (Spritzguss für Verbinder, Stanzwerkzeug für Metallbeschläge, Nähmuster-Schablonen) betrug einmalig rund 18.500 EUR und wurde auf die ersten drei Produktionslose amortisiert.
Monat 7 bis 9 – Baumusterprüfung EN 1130 und EN 71 durch akkreditierte EU-Prüfstelle
Nach dem Design-Freeze wurden zwei Serienmuster an eine akkreditierte europäische Prüfstelle in Deutschland versandt. Geprüft wurden: EN 1130-1 (Sicherheitsanforderungen: Stabilität, Kippwinkel, Öffnungen, Kanten, Schadstoffe), EN 1130-2 (Prüfverfahren: statische und dynamische Lasten, Verwindung, Ermüdungsprüfung mit 20.000 Zyklen), EN 71-1 (mechanische Prüfung inkl. Kleinteile-Test), EN 71-2 (Entflammbarkeit der Textilien) und EN 71-3 (Migration von 19 Schwermetallen).
Alle Prüfpunkte wurden im ersten Durchlauf bestanden. Prüfstellen-Kosten inklusive Baumusterprüfung, Testberichten und CE-Doku-Review: ~9.200 EUR. Für den Atem-Sensor wurde parallel die RED-Konformitätsbewertung nach 2014/53/EU über den Elektronik-Zulieferer abgewickelt (DoC + EMV + Funkspektrum). Die Technische Dokumentation umfasste am Ende 164 Seiten — inklusive Risikobeurteilung nach EN ISO 12100, Gebrauchsanweisung DE/EN/FR/NL und Konformitätserklärung.
Monat 10 bis 11 – Erst-Serie, AQL-Doppelprüfung und Roll-out
Die Erst-Serie umfasste 1.800 Einheiten mit einem FOB-Warenwert von ~158.000 EUR (Landed Cost pro Stück ~104 EUR — im Ziel-Korridor). Vor der Verladung führte das Shanghai-Team eine doppelte Pre-Shipment-Inspection durch: AQL 1.0 für Wood/Assembly-Defekte, AQL 0.65 für Textil-Defekte (strengeres Sample Size Code Letter K).
Ergebnis: 0,6 % Textil-Defekte (Naht-Toleranzen, Farbabweichungen — 11 Einheiten nachgebessert), 0,9 % Assembly-Defekte (überwiegend Schrauben-Anzugsmoment außerhalb Toleranz — vor Ort korrigiert). Kein einziger sicherheitsrelevanter Defekt.
Der 40′ HQ-Container ging über Shenzhen nach Hamburg — Transitzeit 32 Tage. Zoll-Freigabe ohne Beanstandung. Nach 8 Wochen im Handel: Verkaufspreis 229 EUR, Ist-Marge 47 % (2 Punkte über Ziel), Reklamationsquote nach 6 Monaten Marktfeedback bei 0,6 % — ein Rückgang von ~85 % gegenüber dem zugekauften Vorgängermodell. Das SKU ist seither das umsatzstärkste Einzelprodukt im Katalog.